
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-18 Pochodzenie: Strona


Wybór odpowiedniego, wysokowydajnego tworzywa termoplastycznego do ekstremalnych środowisk termicznych wymaga spojrzenia poza podstawowe twierdzenia marketingowe. Inżynierowie stają przed trudnymi wyzwaniami podczas projektowania komponentów przeznaczonych do pracy w wysokich temperaturach. Przedwczesne uszkodzenie materiału spowodowane degradacją termiczną lub utratą wytrzymałości na rozciąganie prowadzi do kosztownych przestojów i poważnych zagrożeń bezpieczeństwa. Aby prawidłowo funkcjonować pod ogromnym obciążeniem, systemy opierają się na przewidywalnym zachowaniu materiału. Nie możemy sobie pozwolić na nieoczekiwane odkształcenie części w krytycznych zastosowaniach lotniczych i medycznych.
Artykuł ten zawiera wysoce techniczny, oparty na dowodach opis wpływu zmian temperatury na integralność mechaniczną i strukturalną elementów konstrukcyjnych Pręt PEEK . Nauczysz się precyzyjnie oceniać podstawowe granice termiczne. Badamy, jak przekraczanie kluczowych progów zmienia wytrzymałość na rozciąganie i sztywność. Przewodnik pomaga także ocenić różne stopnie i rozpoznać krytyczne ryzyko związane z wdrożeniem, zanim spowodują awarie systemu.
Standardowy pręt PEEK zachowuje wyjątkową stabilność mechaniczną aż do temperatury ciągłego użytkowania (CUT) wynoszącej 260°C (500°F).
Przekroczenie temperatury zeszklenia (Tg) w temperaturze 143°C (289°F) zasadniczo zmienia wytrzymałość na rozciąganie i sztywność, co wymaga szczegółowej oceny gatunku.
Gatunki niewypełnione (pręt naturalny z widocznym zarysem) i gatunki wzmocnione wykazują drastycznie różne profile rozszerzalności cieplnej i zużycia w wysokich temperaturach.
Pomyślne wdrożenie zależy od sprawdzenia dokładnych specyfikacji prętów PEEK i zapewnienia prawidłowego wyżarzania od kwalifikowanego dostawcy prętów PEEK.
Zrozumienie polieteroeteroketonu (PEEK) wymaga mapowania jego dokładnego profilu termicznego. Nie można po prostu spojrzeć na maksymalną temperaturę znamionową. Inżynierowie muszą ocenić, jak polimer zachowuje się w różnych stanach termicznych. Materiał zawiera zarówno obszary amorficzne, jak i krystaliczne. Reagują inaczej w miarę wzrostu temperatury otoczenia. Aby przewidzieć wydajność standardu, opieramy się na trzech podstawowych limitach pręt podglądowy.
Temperatura zeszklenia (Tg) wynosi 143°C (289°F). Osiągnięcie tego punktu powoduje zmiękczenie amorficznych obszarów polimeru. Materiał przechodzi ze sztywnego, szklistego stanu w bardziej elastyczny, przypominający gumę stan. Nie topi się, ale jego właściwości mechaniczne zmieniają się drastycznie. Sztywność spada, a polimer staje się znacznie bardziej podatny na odkształcenia pod obciążeniem.
Temperatura ciągłego użytkowania (CUT) wynosi 260°C (500°F). Stanowi to maksymalną temperaturę bazową dla długotrwałej pracy. Można eksploatować części w takiej temperaturze przez tysiące godzin bez trwałej degradacji termicznej. Matryca polimerowa pozostaje przy tym stabilna chemicznie. Jednakże komponenty muszą być zaprojektowane pod kątem stanu zmiękczonego, w jakim wchodzą po przekroczeniu Tg.
Temperatura topnienia (Tm) występuje przy 343°C (649°F). Osiągnięcie tego progu gwarantuje całkowitą awarię konstrukcji. Matryca krystaliczna rozpada się całkowicie. Polimer upłynnia się, tracąc cały kształt i nośność.
Tabela 1: Podstawowe granice termiczne standardowego PEEK
Próg termiczny |
Temperatura (°C/°F) |
Stan materiału i wpływ |
|---|---|---|
Zeszklenie (Tg) |
143°C / 289°F |
Regiony amorficzne miękną. Nagły spadek sztywności i wytrzymałości na rozciąganie. |
Ciągłe użytkowanie (CUT) |
260°C / 500°F |
Maksymalny bezpieczny limit długotrwałego narażenia termicznego. Brak rozkładu chemicznego. |
Temperatura topnienia (Tm) |
343°C / 649°F |
Struktura krystaliczna zawodzi. Całkowite upłynnienie i załamanie strukturalne. |
Musimy ściśle rozróżnić standardowe limity operacyjne od ekstremalnych wartości szczytowych. Krótkoterminowe obciążenia termiczne mogą na krótko przekroczyć CUT. Krótkie skoki temperatury do 300°C mogą nie zniszczyć części. Jednak długotrwałe obciążenia termiczne wymagają ścisłego przestrzegania sufitu 260°C. Przekraczanie ciągłych limitów przyspiesza awarię.
Środowiska termiczne agresywnie testują integralność mechaniczną. Wytrzymałość na rozciąganie nie zmniejsza się w sposób płynny i liniowy. Gdy temperatura otoczenia lub temperatura tarcia przekroczy próg Tg, widać dramatyczny klif. W temperaturze pokojowej standardowy niewypełniony PEEK charakteryzuje się solidną wytrzymałością na rozciąganie bliską 100 MPa. Gdy osiągnie 143°C, amorficzne łańcuchy odblokowują się. Wytrzymałość na rozciąganie szybko spada. Moduł sprężystości spada. Inżynierowie muszą uwzględnić ten nieliniowy spadek podczas projektowania nośnych elementów konstrukcyjnych.
Stabilność wymiarowa i odporność na pełzanie również ucierpią pod wpływem ciągłego stresu w wysokiej temperaturze. Pełzanie odnosi się do powolnego, trwałego odkształcenia materiału stałego pod obciążeniem mechanicznym. Wraz ze wzrostem ciepła zmieniają się współczynniki rozszerzalności cieplnej. Polimer lekko pęcznieje. Części obrobione o wąskiej tolerancji mogą łatwo utracić swoje dokładne pasowanie. Łożysko może zatrzeć się na wale. Uszczelka może utracić swoją szczelność. Przy obliczaniu odstępów dla gorących środowisk należy uwzględnić podwyższone współczynniki rozszerzalności cieplnej.
Zużycie cierne znacząco pogłębia te problemy. Zastosowania obrotowe lub ślizgowe charakteryzujące się dużą prędkością generują miejscowo silne ciepło. Szybko obracająca się tuleja powoduje tarcie. Tarcie to pełni rolę wtórnego źródła ciepła. Kumuluje się powyżej temperatury otoczenia. Zlokalizowana temperatura powierzchni może łatwo przekroczyć limity materiału, nawet jeśli pomieszczenie jest chłodne. To powstające ciepło przyspiesza zmęczenie materiału. Powierzchnia mięknie, co prowadzi do szybkiego zatarcia i przedwczesnego zużycia mechanicznego.
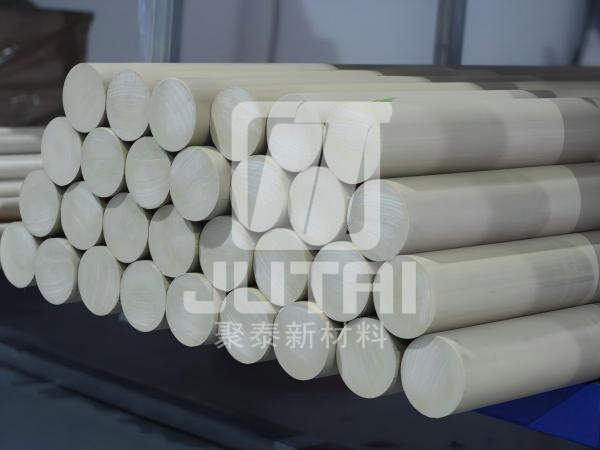
Każde ekstremalne środowisko wymaga wysoce dostosowanego doboru materiałów. Nie możemy traktować wszystkich gatunków polieteroeteroketonów jednakowo. Gatunki niewypełnione i gatunki wzmocnione zachowują się bardzo różnie w wysokich temperaturach. Dokładna ocena gwarantuje wybór właściwej mieszanki polimerów.
Ocenianie Peek Natural Rod zaczyna się od podstawowej wydajności termicznej. Niewypełniony PEEK zapewnia maksymalne wydłużenie i wytrzymałość. Zapewnia wyjątkową charakterystykę wysokiej czystości. To sprawia, że jest to podstawowy wybór w przypadku wyrobów medycznych, przetwórstwa żywności i produkcji półprzewodników. Z łatwością spełnia rygorystyczne przepisy FDA i zgodności. Jednakże niewypełniony PEEK ma trudności z utrzymaniem dużych obciążeń strukturalnych, gdy temperatura przekracza 150°C. Jego zdolność do odchylania pod wpływem ciepła pozostaje stosunkowo niska w porównaniu do wariantów wypełnionych.
Wzmocnione gatunki całkowicie zmieniają równanie. Dodanie włókna węglowego lub włókna szklanego usztywnia matrycę polimerową. Wypełniacze te pełnią rolę szkieletu strukturalnego. Znacząco podnoszą temperaturę ugięcia pod wpływem ciepła (HDT). Podczas gdy standardowa żywica bez wypełniacza odkształca się w temperaturze około 152°C, żywica wypełniona w 30% węglem może zachować sztywność strukturalną do 315°C pod tym samym obciążeniem. Utrzymują sztywność znacznie przekraczającą standardowe limity Tg.
Wykres 1: Podsumowanie porównania temperatury ugięcia pod wpływem ciepła (HDT).
Klasa materiału |
Typ wzmocnienia |
Przybliżony HDT (przy 1,8 MPa) |
Podstawowa korzyść termiczna |
|---|---|---|---|
Niewypełnione Naturalne |
Nic |
152°C (305°F) |
Wysoka czystość, wytrzymałość, maksymalna plastyczność. |
Wypełnione szkłem (30%) |
Włókna szklane |
315°C (599°F) |
Doskonała izolacja termiczna, duża sztywność. |
Wypełnione węglem (30%) |
Włókna węglowe |
315°C (599°F) |
Maksymalna wytrzymałość na ściskanie, wysoka odporność na zużycie. |
Aby zapewnić sukces, inżynierowie powinni stosować ustrukturyzowane ramy decyzyjne. Należy dopasować określone wymagania mechaniczne do precyzyjnych wymagań materiałowych. Recenzja dokładna Specyfikacje prętów PEEK przed sfinalizowaniem projektu.
Zdefiniuj maksymalną temperaturę: Określ zarówno ciągłą temperaturę roboczą, jak i ekstremalne wartości szczytowe ekspozycji.
Oblicz obciążenia konstrukcyjne: Oceń, czy część wytrzyma duże obciążenia ściskające lub rozciągające podczas ogrzewania.
Wybierz gatunek: Wybierz gatunki bez wypełniaczy ze względu na czystość i plastyczność lub wybierz gatunki z wypełnieniem węglem/szkłem, aby uzyskać maksymalną sztywność powyżej 150°C.
Oceń narażenie chemiczne: Sprawdź, czy podwyższone ciepło będzie katalizować agresywne reakcje chemiczne w konkretnym środowisku pracy.
Określ wymiary: Określ dokładną średnicę pręta potrzebną do uzyskania końcowej obrobionej części bez nadmiernych strat materiału.
Nawet elitarne tworzywa termoplastyczne zawodzą, gdy inżynierowie ignorują swoje fizyczne ograniczenia. Zrozumienie ryzyka związanego z wdrożeniem zapobiega katastrofalnym awariom systemu. Poważne zagrożenie stanowi starzenie termiczne i kruchość. Długotrwała ekspozycja na temperatury nieco powyżej 260°C powoduje powolną degradację polimeru. Materiał ulega utlenianiu przez tysiące godzin. Plastik traci swoją wytrzymałość. Staje się kruchy. Nagłe obciążenie lub uderzenie spowoduje nagłą kruchą awarię, a nie zgięcie lub ugięcie.
Podatność chemiczna również wzrasta w przypadku wysokiej temperatury. PEEK jest znany jako chemicznie obojętny w temperaturze pokojowej. Z łatwością wytrzymuje działanie ostrych rozpuszczalników i węglowodorów. Jednakże podwyższone temperatury działają jak silny katalizator. Ciepło radykalnie zmniejsza odporność polimeru na określone stężone kwasy. Gorący kwas siarkowy lub gorący kwas azotowy będą agresywnie atakować łańcuchy polimeru. Jeśli temperatura robocza wzrośnie, należy ponownie przetestować zgodność chemiczną.
Naprężenia podczas obróbki stanowią kolejne ogromne ukryte ryzyko. Wytłaczanie tworzyw sztucznych powoduje znaczne naprężenia wewnętrzne. Nieprawidłowo wyżarzone pręty utrzymują to napięcie w swoim rdzeniu. Kiedy warsztat mechaniczny tnie niewyżarzany pręt, naprężenia te pozostają uwięzione. Gdy obrobiona część zobaczy ciepło operacyjne w polu, naprężenia wewnętrzne gwałtownie się zmniejszają. Część ulegnie całkowitemu wypaczeniu, skręceniu lub pęknięciu. Zanika stabilność wymiarowa. Tylko właściwa obróbka cieplna podczas produkcji zapobiega temu wypaczeniu.
Jakość surowca decyduje o powodzeniu obrabianej części. Strategie zaopatrzeniowe mają ogromne znaczenie. Musisz rygorystycznie oceniać swoich partnerów produkcyjnych. Proces wytłaczania wymaga niezwykłej precyzji i staranności.
Nie można przecenić roli wyżarzania. Dostawcy muszą dostarczać pręty całkowicie odprężone. Prawidłowe wyżarzanie polega na powolnym nagrzewaniu i chłodzeniu wytłaczanego pręta w piecach o ściśle kontrolowanej kontroli. Proces ten rozluźnia łańcuchy polimerowe. Blokuje stabilność wymiarową. Jeśli Twój partner pominie ten krok, aby zaoszczędzić czas, Twoje części ulegną deformacji w gorącym otoczeniu. Powinieneś zażądać dowodu ich cykli wyżarzania.
Identyfikowalność i spójność partii zapewniają kluczowe zabezpieczenia. Aplikacje wymagające wysokich stawek wymagają certyfikatów materiałowych. Potrzebujesz identyfikowalności dużej ilości oryginalnej partii żywicy. Znakomici dostawcy weryfikują źródła surowej żywicy. Wykorzystują najwyższej jakości polimery bazowe uznanych marek, takich jak Victrex™ lub Evonik. Mieszanie żywic gorszej jakości lub pochodzących z recyklingu poważnie pogarsza stabilność termiczną.
Podczas tworzenia krótkiej listy potencjału dostawcy prętów PEEK , zadaj konkretne pytania techniczne, aby zweryfikować ich wiedzę:
Czy przeprowadzasz kompleksowe ultradźwiękowe testy wykrywania pustych przestrzeni na prętach o grubej średnicy, aby zapewnić solidne rdzenie?
Czy możesz dostarczyć pełne raporty z testów materiałowych (MTR) i certyfikaty zgodności dla każdej partii?
Jakie konkretne cykle zwiększania i schładzania temperatury stosujesz podczas procesu wyżarzania?
Czy pozyskujesz 100% żywicę pierwotną, czy też podczas wytłaczania wprowadzany jest przemiał?
Czy Twoje zakłady produkcyjne posiadają certyfikaty ISO 9001 lub równoważne standardy zarządzania jakością?
Opanowanie środowisk termicznych wymaga głębokiego zrozumienia fizyki polimerów. PEEK to najwyższej klasy materiał termoizolacyjny, ale tylko wtedy, gdy inżynierowie uwzględnią zmiany konstrukcyjne. Należy zaplanować zmiany mechaniczne, które zachodzą w temperaturze zeszklenia (Tg). Należy ściśle przestrzegać limitów temperatury ciągłego użytkowania (CUT). Wykorzystanie gatunków wypełnionych pozwala zachować krytyczną sztywność w palących środowiskach, natomiast gatunki niewypełnione zapewniają niezrównaną czystość i wytrzymałość.
Najlepsze projekty zawodzą, jeśli surowcowi brakuje jakości lub odpowiedniego odprężenia. Zalecamy bezpośrednią konsultację z technicznymi zespołami sprzedaży w celu omówienia konkretnego zastosowania. Poświęć trochę czasu na dopasowanie określonych wymagań dotyczących obciążenia, temperatury i narażenia chemicznego do dokładnych specyfikacji materiału. Skrupulatna strategia zaopatrzenia gwarantuje, że wysokowydajne komponenty przetrwają wymagający okres użytkowania.
Odp.: Standardowy pręt wytrzymuje zazwyczaj krótkotrwałe narażenie na temperaturę do 300°C (572°F). Jednakże integralność strukturalna znacznie spada przy tym cieple. Materiał mocno mięknie. Podczas tych krótkich skoków ekspozycji należy usunąć wszystkie obciążenia mechaniczne, aby zapobiec natychmiastowemu, trwałemu odkształceniu lub uszkodzeniu części.
Odpowiedź: Różnica jest znacząca. Naturalny, niewypełniony pręt ma HDT około 152°C (305°F) pod obciążeniem 1,8 MPa. Wędka wypełniona w 30% węglem podnosi tę HDT do 315°C (599°F). Wzmocnienie zapobiega zginaniu się i pękaniu polimeru w znacznie wyższych temperaturach roboczych.
Odp.: Tak, często zastępuje aluminium i stal nierdzewną w środowiskach o temperaturze 250°C. Oferuje wyjątkowy stosunek wytrzymałości do masy, ważąc około 70% mniej niż standardowe stopy metali. Jest całkowicie odporny na korozję. Jednakże zastąpienie metalu wymaga specyficznych modyfikacji konstrukcyjnych, takich jak grubsze sekcje ścian, aby skompensować niższy ogólny moduł sprężystości.


