
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 26.08.2026 Herkunft: Website


Hochleistungspolymere erfordern eine hochpräzise Beschaffung. Einreichen einer vagen Angebotsanfrage (RFQ) für PEEK-Harz führt zu überhöhten Preisen, verlängerten Lieferzeiten oder nicht konformen Materialien. Bei der Beschaffung dieses hochwertigen technischen Thermoplasts ohne strenge Parameter sind Sie mit erheblichen Risiken konfrontiert. Lieferanten benötigen genaue technische, regulatorische und Mengendaten, um genaue Bewertungen der Herstellbarkeit zu ermöglichen. Ohne diese Klarheit bleiben Ihre Projektmargen anfällig für unvorhersehbare Ausschussraten und versteckte Nacharbeitsgebühren. Eine strenge, umfassende Angebotsanfrage schützt Ihr Geschäftsergebnis und stellt die Einhaltung gesetzlicher Vorschriften sicher. Außerdem werden unqualifizierte Anbieter von vornherein herausgefiltert. Sie erfahren, wie Sie Ihre Beschaffungsanfragen so strukturieren, dass Unklarheiten vermieden werden. Wir behandeln genaue Materialqualitätsbezeichnungen, kritische Toleranzangaben und obligatorische Zertifizierungsanforderungen. Indem wir diese meistern Dank der PEEK-Harzspezifikationen sichern Sie sich zuverlässige Lieferantenpartnerschaften und eine hervorragende Teilequalität. Ihr Beschaffungsprozess wird zu einem strategischen Vorteil und nicht zu einem Ratespiel.
Spezifität senkt die Kosten: Die explizite Angabe von Qualität, Füllstoffanteil und Form verhindert, dass Lieferanten Angebote ergänzen, um Materialunsicherheiten zu berücksichtigen.
Compliance ist nicht verhandelbar: Medizin-, Luft- und Raumfahrt- sowie Halbleiteranwendungen erfordern präzise Zertifizierungsangaben (z. B. FDA, RoHS, AS9100) in der RFQ-Phase.
Die Herstellungsabsicht ist wichtig: Die Angabe, ob das Material für die CNC-Bearbeitung, den Spritzguss oder für bestimmte Komponenten wie PEEK-Anschlüsse bestimmt ist, ändert die erforderlichen Materialspezifikationen und Toleranzen.
Hohe Rohstoffkosten zeichnen diese Polymerkategorie aus. Diese finanzielle Realität bedeutet, dass sich Schrott stark auf die Wirtschaftlichkeit Ihrer Einheit auswirkt. Nacharbeit zerstört schnell die Gewinnspanne. Mehrdeutige Ausschreibungen führen direkt zu falsch ausgerichteten Lieferantenerwartungen. Anbieter gehen in der Regel vom Worst-Case-Fertigungsszenario aus. Sie erhöhen ihre Preise, um potenzielle Bearbeitungsschwierigkeiten abzudecken. Durch eine genaue Dokumentation entfällt dieses kostspielige Rätselraten vollständig. Sie zwingen Lieferanten, Angebote auf der Grundlage harter Fakten und nicht auf der Grundlage grober Schätzungen abzugeben.
Eine ideale Ausschreibung generiert hochstrukturierte und vergleichbare Antworten. Bei der Bewertung von Lieferantenangeboten achten wir auf drei konkrete Erfolgskriterien:
Aufschlüsselung der Kosten nach Material, Werkzeug und Arbeitskosten.
Genaue Lieferzeiten von der Rohstoffbeschaffung bis zur endgültigen Lieferung.
Bestätigte Materialverfügbarkeit für sofortige Produktionsplanung.
Durch die frühzeitige Hervorhebung spezifischer thermischer Anforderungen werden Ausfälle im Spätstadium verhindert. Beim Prototyping werden Materialfehler sehr schnell aufgedeckt. Bei der Erstmusterprüfung (FAI) werden diese Fehler häufig frühzeitig erkannt. Allerdings verschwendet die Entdeckung der falschen Note bei der FAI mehrere Wochen. Sie verlieren wertvolle Marktzeit. Durch die Festlegung mechanischer Basislinien wird Ihr gesamter Projektzeitplan geschützt. Es garantiert, dass Ingenieure vom ersten Tag an den korrekten Polymerzustand testen. Sie legen einen klaren Maßstab für die Akzeptanz fest. Wenn ein Lieferant abweicht, verfügen Sie über einen schriftlichen Nachweis der Nichteinhaltung.
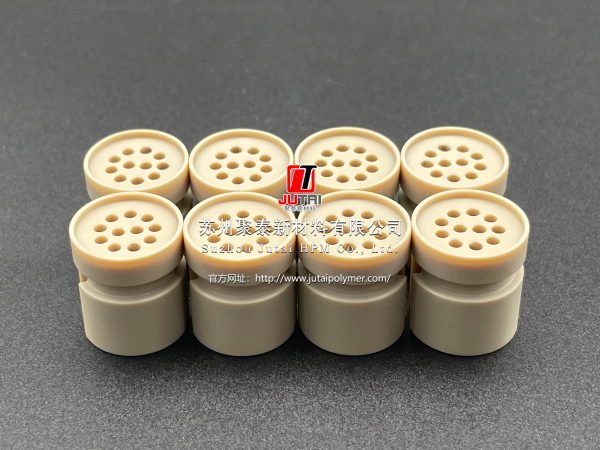
Die Erstellung einer robusten Angebotsanfrage erfordert eine sorgfältige Beachtung der Materialeigenschaften. Sie müssen genau definieren, was an Ihrer Laderampe ankommt.
Geben Sie den genauen Polymerzustand deutlich an. Ungefüllte Neuware-Sorten verhalten sich anders als gefüllte Komposit-Sorten. Glasgefüllte (GF) Varianten sorgen für eine erhebliche strukturelle Steifigkeit. Mit Kohlenstoff gefüllte (CF) Mischungen verbessern die Verschleißfestigkeit erheblich. Bei Lagertypen wird PTFE direkt in die Polymermatrix eingemischt. Sie senken die Reibungskoeffizienten für bewegliche Teile drastisch. In Ihrer Ausschreibung müssen die erforderlichen Füllstoffanteile genau angegeben werden. Lassen Sie keinen Raum für Interpretationen durch Lieferanten.
Listen Sie akzeptable kommerzielle Äquivalente auf, wenn Ihr Design dies zulässt. Manche Projekte erfordern zwingend eine spezifische Markenformulierung. Wenn ja, geben Sie in Fettdruck deutlich an, dass „Keine Ersetzungen zulässig“ sind. Dies hält Anbieter davon ab, günstigere, minderwertige Alternativen anzubieten. Es schützt Ihre ursprünglichen Entwurfsabsichten und technischen Berechnungen.
Unterscheiden Sie zwischen Spritzgusspellets und extrudierten Rohlingen. Für die Verarbeitung unter Hitze erfordern Pellets besondere Schmelzfließeigenschaften. Zu den Standardformen gehören Vollstäbe, flache Bleche und Hohlrohre. Bearbeitungsvorgänge sind stark auf diese vorgeformten Formen angewiesen.
Geben Sie bei Halbzeugen die Nennmaße deutlich an. Berücksichtigen Sie die erforderlichen Übermaßaufmaße für eine sichere Bearbeitung. Maschinisten benötigen zusätzliches Material, um die endgültigen Präzisionsmaße zu erreichen. Sie müssen außerdem akzeptable Maßtoleranzen für das Rohmaterial definieren. Zulieferer extrudieren Stäbe mit unterschiedlichen Techniken. Leichte Abweichungen wirken sich auf Ihr automatisiertes Bearbeitungssetup aus. Enge Toleranzen beim Rohmaterial reduzieren Ihre interne Vorbereitungszeit. Formulieren Sie diese Erwartungen immer direkt im Beschaffungsdokument.
Integrieren Sie verbindliche Mindestanforderungen an die körperliche Leistungsfähigkeit. Geben Sie die Temperaturgrenze für den Dauergebrauch an. Beschreiben Sie die erforderliche Zugfestigkeit unter Belastung. Definieren Sie dielektrische Eigenschaften basierend auf der endgültigen Endanwendungsumgebung. Lieferanten benötigen diese Grundlagen, um die Eignung des Materials zu überprüfen, bevor sie den Auftrag annehmen.
Basismatrix für thermische und mechanische Eigenschaften
Notenkategorie |
Dauergebrauchstemp |
Zugfestigkeit |
Hauptvorteil |
|---|---|---|---|
Ungefüllt (Neuware) |
250°C bis 260°C |
~90 bis 100 MPa |
Hohe Reinheit, Dehnung |
30 % glasgefüllt |
250°C bis 260°C |
~150 bis 170 MPa |
Dimensionsstabilität |
30 % mit Kohlenstoff gefüllt |
250°C bis 260°C |
~200 bis 220 MPa |
Steifigkeit, Verschleißfestigkeit |
Die Art und Weise, wie Sie das Material verarbeiten möchten, verändert die Beschaffungsanforderungen vollständig.
Klären Sie, ob die Anfrage die Lieferung von Rohmaterial oder fertig bearbeitete Teile betrifft. Die gewählte Verarbeitungsmethode bestimmt bestimmte Harzparameter. Beim Spritzgießen sind präzise Werte für den Schmelzindex (MFI) erforderlich. Formen mit hoher Kavitation erfordern zum vollständigen Füllen Harze mit niedrigerer Viskosität. Umgekehrt erfordert die CNC-Bearbeitung spannungsarme Strangpressformen. Wenn Ihre Einrichtung verarbeitet Wenn Sie jeden Tag Komponenten betrachten , wissen Sie, wie wichtig die Dimensionsstabilität beim Schneiden ist. Die Ausschreibung muss Ihre genaue Fertigungsmethode widerspiegeln.
Bei der Bearbeitung dieser Hochleistungspolymere wird der Werkzeugverschleiß zu einem wesentlichen Faktor. Sie müssen den Lieferanten fragen, ob für das Material spezielle Hartmetall- oder Diamantwerkzeuge erforderlich sind. Wenn Sie dem Anbieter Ihre genauen Bearbeitungsmöglichkeiten mitteilen, kann er die richtige extrudierte Form empfehlen. Es reduziert unnötige Fräszeit. Darüber hinaus ist der Stressabbau von größter Bedeutung. Durch die Extrusion wird eine gerichtete Spannung in den Kunststoff eingebracht. Wenn Ihr Lieferant das Rohteil nicht richtig glüht, verbiegen sich Ihre Teile nach dem ersten Schnitt. Geben Sie immer einen zertifizierten Glühzyklus an.
Definieren Sie qualitätskritische Abmessungen (CTQ) explizit in Ihren beigefügten Zeichnungen. Gehen Sie nicht davon aus, dass Standardtoleranzen gelten. Geben Sie die Anforderungen an die Oberflächenrauheit (Ra) klar an. Dichtflächen erfordern eine strenge Glätte, um Undichtigkeiten zu verhindern. Flüssigkeitstransferanwendungen scheitern schnell, wenn mikroskopische Kratzer vorhanden sind.
Zu den gängigen Best Practices für die Oberflächenveredelung gehören:
Angabe von Ra 0,8 µm oder besser für dynamische Dichtflächen.
Ermöglicht rauere Oberflächen (Ra 3,2 µm) für unkritische strukturelle Außengehäuse.
Angabe spezifischer Polierschritte, wenn optische Klarheit erforderlich ist.
Wenn Sie benutzerdefinierte Komponenten beziehen, z Geben Sie bei den Peek-Anschlüssen die genauen Gewindespezifikationen an. Beschreiben Sie alle Passtoleranzen für mehrteilige Baugruppen. Geben Sie die Nachbearbeitungsanforderungen sorgfältig an. Durch Glühen werden innere Spannungen nach schweren Bearbeitungsvorgängen abgebaut. Erwähnen Sie diese thermischen Schritte, um sicherzustellen, dass Anbieter den gesamten Herstellungszyklus angeben. Das Überspringen von Glühanweisungen führt zu verzogenen Teilen während des Feldeinsatzes.
Stark regulierte Branchen verlangen einen einwandfreien Papierkram. Fehlende Dokumente machen teure Teile völlig unbrauchbar.
Branchenspezifische Zertifizierungen fördern die Compliance in globalen Lieferketten. Medizinische Anwendungen erfordern strenge ISO 13485-Standards. Sie erfordern normalerweise einen Biokompatibilitätstest der USP-Klasse VI. Die FDA-Konformität bleibt für jeden direkten Patientenkontakt zwingend erforderlich. Die Überprüfung der Implantatqualität erfordert eine umfangreiche, streng geprüfte Dokumentation.
In der Luft- und Raumfahrt sowie in der Industrie gelten unterschiedliche Regeln. AS9100 regelt Qualitätssysteme für die Luft- und Raumfahrtfertigung. FAR 25.853 schreibt strenge Entflammbarkeitsstandards für Flugzeuginnenräume vor. NORSOK M-710 regelt die Explosionsdekompressionsbeständigkeit für Öl- und Gasdichtungskomponenten. Geben Sie diese Akronyme in Ihrer ersten Anfrage deutlich an.
Fordern Sie für jede Sendung ein formelles Analysezertifikat (CoA) an. Fordern Sie ein unterzeichnetes Konformitätszertifikat (CoC) an, das Ihrer Bestellung entspricht. Fordern Sie eine vollständige Chargenrückverfolgbarkeit vom Rohmonomer bis zum fertigen Pellet. Akzeptieren Sie keine Materialien, denen diese grundlegenden Papierspuren fehlen. Fehlende Chargennummern erschweren spätere Fehleruntersuchungen.
Rückverfolgbarkeit geht über den bloßen Besitz eines Blattes Papier hinaus. Dies bedeutet, dass Sie ein ausgefallenes Teil vor Ort bis zur genauen Produktionsstunde zurückverfolgen können. Für Luft- und Raumfahrtkomponenten ist dieser Detaillierungsgrad eine strenge gesetzliche Anforderung.
Geben Sie Ihre eingehenden Testprotokolle an. Geben Sie an, ob vor der Annahme eine Materialüberprüfung durch Dritte erforderlich ist. Klären Sie, ob die zerstörende Prüfung für eine Probencharge gilt. Beschreiben Sie alle spezifischen zerstörungsfreien Untersuchungen (NDE), die bei der Lieferung erforderlich sind. Ultraschallprüfungen erkennen häufig innere Hohlräume in dicken extrudierten Stäben. Die frühzeitige Einberufung dieser Tests verhindert Streitigkeiten über abgelehnte Sendungen.
Erwägen Sie bei der Festlegung Ihrer Testprotokolle die Hinzufügung von Differential Scanning Calorimetry (DSC), um die Kristallinität des erhaltenen Materials zu überprüfen. Hohe Kristallinität sorgt für maximale chemische Beständigkeit. Kühlt der Lieferant den Stab beim Extrudieren zu schnell ab, bleibt das Material amorph. Es wird unter chemischer Einwirkung versagen. In Ihrer Angebotsanfrage sollten akzeptable Kristallinitätsprozentsätze angegeben werden, wenn bei Ihrer Anwendung aggressive Lösungsmittel zum Einsatz kommen.
Über die technischen Spezifikationen hinaus müssen Sie die kommerzielle Rentabilität des von Ihnen gewählten Anbieters bewerten.
Geben Sie Ihre Mindestbestellmengen (MOQs) deutlich an. Beschreiben Sie Ihre geschätzte jährliche Nutzung (EAU), um Mengenpreisstufen zu sichern. Klären Sie die Erwartungen an den Lieferplan. Entscheiden Sie sich zwischen gestaffelten monatlichen Veröffentlichungen und einer einzelnen Massenlieferung. Gestaffelte Lieferungen verbessern Ihren Cashflow und reduzieren den Platzbedarf im Lager. Bei Einzelsendungen sind jedoch häufig höhere Frachtrabatte möglich.
Skalierbarkeit ist ein weiterer entscheidender Faktor. Für die Prototypenerstellung benötigen Sie heute möglicherweise nur fünfzig Kilogramm. Wenn Ihr Produkt jedoch erfolgreich auf den Markt kommt, könnten Sie im nächsten Jahr fünftausend Kilogramm benötigen. Verfügt der von Ihnen gewählte Anbieter über die Compounding-Kapazität, um mit Ihnen zu skalieren? Fragen Sie nach den maximalen monatlichen Produktionsgrenzen. Untersuchen Sie ihre Rohmonomer-Lieferkette. Verlassen sie sich bei ihren Grundchemikalien auf eine einzige Quelle? Die Redundanz der Lieferkette schützt Sie vor globalen Engpässen.
Bei hygroskopischen Materialien ist die Verpackung von entscheidender Bedeutung. Dieses Polymer nimmt Feuchtigkeit aus der Umgebungsluft schnell auf. Legen Sie die Anforderungen an die Verpackung mit Feuchtigkeitsbarriere fest. Für Pellets sind mit Folie ausgekleidete, vakuumversiegelte Beutel erforderlich. Dadurch wird eine Hydrolyse beim Hochtemperaturformen verhindert. Nasses Harz führt zu spröden Teilen und starken optischen Mängeln. Standardkartons ohne Schutzeinlage müssen Sie ausdrücklich ablehnen.
Erfordern die Der PEEK-Harzlieferant muss seine historische Fehlerquote angeben. Messen Sie dies in Teilen pro Million (PPM). Fordern Sie vertragliche Lieferzeitgarantien an. Richten Sie strenge Eskalationsverfahren für nicht konforme Materialien ein. Bewerten Sie ihre internen Produktionskapazitäten gründlich. Verfügen sie über geeignete Trockenmittel-Trocknungsgeräte? Wie verhindern sie eine Kreuzkontamination zwischen verschiedenen Polymerfamilien? Wenn man diese Fragen im Voraus stellt, unterscheidet man Premium-Compounder von generischen Brokern.
Eine gut strukturierte Ausschreibung führt das Beschaffungsgespräch von der theoretischen Preisgestaltung hin zu umsetzbaren, verbindlichen Zusagen. Sie schützen Ihre technischen Absichten, indem Sie genaue Güten, Toleranzen und Zertifizierungen angeben. Wir empfehlen dringend, Ihre Ausschreibung als den allerersten Schritt der Qualitätskontrolle zu betrachten. Je strenger Ihre Spezifikationen sind, desto schneller können Sie Anbieter identifizieren, die Ihre genauen Standards erfüllen können. Abkürzungen in der Angebotsphase führen immer zu teuren nachgelagerten Korrekturen. Beginnen Sie noch heute mit der Standardisierung Ihrer Anfragen. Laden Sie eine standardisierte RFQ-Checkliste herunter oder kontaktieren Sie unser Engineering-Team, um Ihre Materialspezifikationen vor der endgültigen Einreichung zu überprüfen.
A: Für medizinische Varianten sind strenge Biokompatibilitätstests erforderlich, z. B. USP-Klasse VI. Sie schreiben die Rückverfolgbarkeit der Reinraumfertigung vor. Diese strengen Anforderungen wirken sich erheblich auf die Gesamtkosten aus. Bei Industriequalitäten liegt der Schwerpunkt auf mechanischer Festigkeit und chemischer Beständigkeit, ohne den umfangreichen behördlichen Papierkram, der für die Implantation beim Menschen oder den Kontakt mit Flüssigkeiten erforderlich ist.
A: Sie sollten Ersetzungen nur zulassen, wenn Sie explizite Leistungsschwellenwerte angeben. Fordern Sie vor dem Kauf eine Standardgenehmigung des technischen Datenblatts (TDS) des Ersatzprodukts an. Stellen Sie sicher, dass die Alternative Ihrer grundlegenden Zugfestigkeit, Dauergebrauchstemperatur und chemischen Beständigkeit entspricht. Akzeptieren Sie niemals einen blinden Austausch ohne technische Prüfung.
A: Durch die richtige Spezifikation wird sichergestellt, dass der Lieferant mit Folie ausgekleidete, vakuumversiegelte Verpackungen verwendet. Die Nichtbeachtung dieser speziellen Verpackung kann zu spröden Teilen führen. Außerdem kommt es aufgrund der Feuchtigkeitsaufnahme zu Verarbeitungsfehlern. Durch Hydrolyse beim Hochtemperatur-Spritzgießen werden die mechanischen Eigenschaften des Polymers vollständig zerstört.
A: Die Lieferzeiten variieren stark je nach Form und Qualität. Standardmäßige unbefüllte Lagerformen können innerhalb weniger Tage angeboten werden. Bei individuell zusammengesetzten Pellets oder komplex bearbeiteten Teilen, wie z. B. Steckverbindern mit hohen Toleranzen, dauert die endgültige Lieferung jedoch häufig vier bis acht Wochen.


