
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-26 Kaynak: Alan


Yüksek performanslı polimerler yüksek hassasiyette tedarik gerektirir. Belirsiz bir Fiyat Teklifi Talebi (RFQ) gönderme PEEK reçinesi yastıklı fiyatlandırmaya, uzun teslim sürelerine veya uyumlu olmayan malzemelere neden olur. Bu birinci sınıf mühendislik termoplastiğini katı parametreler olmadan tedarik ederken önemli risklerle karşı karşıya kalırsınız. Tedarikçilerin doğru üretilebilirlik değerlendirmeleri sağlamak için kesin teknik, mevzuat ve hacim verilerine ihtiyacı vardır. Bu netlik olmadan proje marjlarınız öngörülemeyen hurda oranlarına ve gizli yeniden işleme ücretlerine karşı savunmasız kalır. Kesin ve kapsamlı bir RFQ, kârlılığınızı korur ve mevzuata uygunluğu sağlar. Ayrıca, vasıfsız satıcıları en başından filtreler. Belirsizliği ortadan kaldırmak için satın alma taleplerinizi nasıl yapılandıracağınızı öğreneceksiniz. Tam malzeme sınıfı tanımlarını, kritik tolerans açıklamalarını ve zorunlu sertifika gerekliliklerini ele alacağız. Bunlara hakim olarak PEEK reçine spesifikasyonları ile güvenilir satıcı ortaklıklarını ve üstün parça kalitesini güvence altına alırsınız. Satın alma süreciniz bir tahmin oyunundan ziyade stratejik bir avantaja dönüşecek.
Spesifiklik maliyeti azaltır: Derecenin, dolgu yüzdesinin ve şeklin açıkça belirtilmesi, tedarikçilerin malzeme belirsizliğini hesaba katarak teklifleri doldurmasını engeller.
Uyumluluk tartışılamaz: Tıbbi, havacılık ve yarı iletken uygulamaları, RFQ aşamasında kesin sertifikasyon bilgileri (örneğin, FDA, RoHS, AS9100) gerektirir.
Üretim amacı önemlidir: Malzemenin CNC işleme, enjeksiyonlu kalıplama veya PEEK konnektörleri gibi belirli bileşenler için olup olmadığının ayrıntılandırılması, gerekli malzeme özelliklerini ve toleranslarını değiştirir.
Yüksek hammadde maliyeti bu polimer kategorisini tanımlar. Bu finansal gerçek, hurdanın ünitenizin ekonomisini ağır şekilde etkilediği anlamına gelir. Yeniden işleme, kar marjlarını hızla yok eder. Belirsiz RFQ'lar doğrudan yanlış hizalanmış tedarikçi beklentilerine yol açar. Satıcılar genellikle en kötü üretim senaryosunu varsayarlar. Potansiyel işleme zorluklarını karşılamak için fiyatlarını şişiriyorlar. Kesin dokümantasyon bu maliyetli tahminleri tamamen ortadan kaldırır. Tedarikçileri kaba tahminler yerine somut gerçeklere dayanarak teklif vermeye zorluyorsunuz.
İdeal bir RFQ, oldukça yapılandırılmış ve karşılaştırılabilir yanıtlar üretir. Satıcı tekliflerini değerlendirirken üç spesifik başarı kriteri ararız:
Malzeme, alet ve işçilik giderlerini ayıran ayrıntılı maliyet dökümleri.
Hammadde tedarikinden nihai teslimata kadar uzanan kesin teslimat süreleri.
Anında üretim planlaması için onaylanmış malzeme kullanılabilirliği.
Belirli termal gereksinimlerin önceden vurgulanması, ileri aşamadaki arızaları önler. Prototipleme, malzeme kusurlarını çok hızlı bir şekilde ortaya çıkarır. İlk ürün incelemesi (FAI) genellikle bu hataları erken yakalar. Ancak FAI sırasında yanlış notu keşfetmek birkaç haftanızı boşa harcar. Değerli pazar zamanınızı kaybedersiniz. Mekanik temel çizgilerinin belirtilmesi genel proje zaman çizelgenizi korur. Mühendislerin ilk günden itibaren doğru polimer durumunu test etmesini garanti eder. Kabul için net bir standart belirlersiniz. Bir tedarikçi saparsa, uyumsuzluğunun yazılı kanıtını elinizde bulundurursunuz.
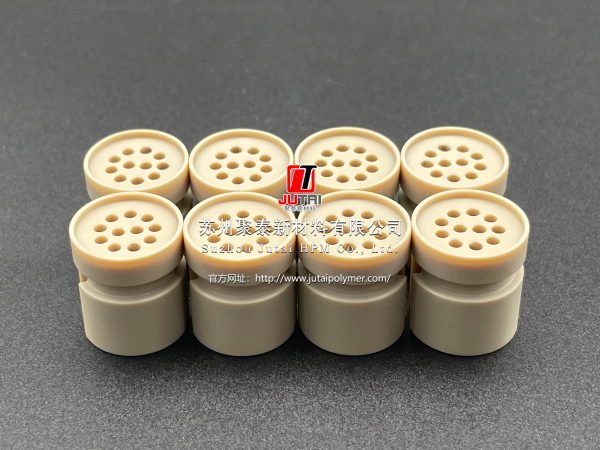
Sağlam bir RFQ oluşturmak, malzeme özelliklerine titizlikle dikkat edilmesini gerektirir. Yükleme iskelenize ne geleceğini tam olarak tanımlamanız gerekir.
Tam polimer durumunu açıkça belirtin. Dolgusuz işlenmemiş kaliteler, dolgulu kompozit kalitelerden farklı davranır. Cam dolgulu (GF) varyantlar önemli ölçüde yapısal sağlamlık katar. Karbon dolgulu (CF) karışımlar aşınma direncini önemli ölçüde artırır. Rulman kaliteleri PTFE'yi doğrudan polimer matrisine karıştırır. Hareketli parçalar için sürtünme katsayılarını büyük ölçüde düşürürler. Teklif talebiniz gerekli dolgu yüzdelerini tam olarak belirtmelidir. Tedarikçinin yorumuna yer bırakmayın.
Tasarımınız izin veriyorsa kabul edilebilir ticari eşdeğerleri listeleyin. Bazı projeler kesinlikle belirli bir marka formülasyonu gerektirir. Öyleyse, kalın metinle açıkça 'Değişikliğe izin verilmez' ifadesini belirtin. Bu, satıcıların daha ucuz ve kalitesiz alternatifler teklif etmesini engeller. Orijinal tasarım amacınızı ve mühendislik hesaplamalarınızı korur.
Enjeksiyon kalıplama peletleri ve ekstrüde stok şekilleri arasında ayrım yapın. Peletler, ısıtmalı işlem için belirli eriyik akış özellikleri gerektirir. Stok şekilleri katı çubukları, düz levhaları ve içi boş tüpleri içerir. İşleme operasyonları büyük ölçüde bu önceden oluşturulmuş şekillere dayanır.
Stok şekilleri için nominal boyutları açıkça belirtin. Güvenli işleme için gerekli büyük boyut paylarını ekleyin. Makinistler nihai hassas boyutlara ulaşmak için ekstra malzemeye ihtiyaç duyarlar. Ayrıca ham stok için kabul edilebilir boyut toleranslarını da tanımlamanız gerekir. Tedarikçiler çubukları farklı teknikler kullanarak ekstrüde ederler. Küçük değişiklikler otomatik işleme kurulumunuzu etkiler. Ham stoktaki sıkı toleranslar dahili hazırlık sürenizi azaltır. Bu beklentileri her zaman doğrudan satın alma belgesinde belirtin.
Fiziksel performans için zorunlu minimum değerleri ekleyin. Sürekli kullanım sıcaklığı sınırını belirtin. Yük altında gerekli olan çekme mukavemetini ana hatlarıyla belirtin. Nihai son kullanım ortamına göre dielektrik özellikleri tanımlayın. Tedarikçilerin işi kabul etmeden önce malzeme uygunluğunu doğrulamak için bu temellere ihtiyacı vardır.
Temel Termal ve Mekanik Özellik Matrisi
Sınıf Kategorisi |
Sürekli Kullanım Sıcaklığı |
Çekme Dayanımı |
Birincil Avantaj |
|---|---|---|---|
Doldurulmamış (Bakire) |
250°C ila 260°C |
~90 ila 100 MPa |
Yüksek saflık, uzama |
%30 Cam Dolgulu |
250°C ila 260°C |
~150 ila 170 MPa |
Boyutsal kararlılık |
%30 Karbon Dolgulu |
250°C ila 260°C |
~200 ila 220 MPa |
Sertlik, aşınma direnci |
Malzemeyi işleme şekliniz, satın alma gerekliliklerini tamamen değiştirir.
Talebin hammadde tedarikini mi yoksa işlenmiş işlenmiş parçaları mı kapsadığını açıklayın. Seçilen işleme yöntemi spesifik reçine parametrelerini belirler. Enjeksiyon kalıplama hassas erime akış indeksi (MFI) değerleri gerektirir. Yüksek kavitasyonlu kalıpların tamamen doldurulması için daha düşük viskoziteli reçineler gerekir. Bunun tersine, CNC işleme, gerilimi giderilmiş ekstrüzyon şekilleri gerektirir. Tesisiniz işliyorsa Bileşenlere her gün göz attığınızda , kesim sırasında boyutsal kararlılığın önemini anlarsınız. Teklif talebi, üretim metodolojinizi tam olarak yansıtmalıdır.
Bu yüksek performanslı polimerleri işlediğinizde takım aşınması önemli bir faktör haline gelir. Malzemenin özel karbür veya elmas uçlu takım gerektirip gerektirmediğini tedarikçiye sormalısınız. Satıcıya tam işleme yeteneklerinizi sağlamak, doğru ekstrüzyon şeklini önermelerine yardımcı olur. Gereksiz frezeleme süresini azaltır. Ayrıca stresten kurtulmak çok önemlidir. Ekstrüzyon, plastiğe yön gerilimi katar. Tedarikçiniz stok şeklini uygun şekilde tavlamazsa parçalarınız ilk kesimden sonra eğilecektir. Her zaman sertifikalı bir tavlama döngüsü belirtin.
Ekli çizimlerinizde kalite açısından kritik (CTQ) boyutları açıkça tanımlayın. Standart toleransların geçerli olduğunu varsaymayın. Yüzey pürüzlülüğü (Ra) gerekliliklerini açıkça belirtin. Sızdırmazlık yüzeyleri, sızıntıları önlemek için sıkı bir pürüzsüzlük gerektirir. Mikroskobik çizikler mevcutsa sıvı transferi uygulamaları hızla başarısız olur.
Yaygın yüzey kalitesi en iyi uygulamaları şunları içerir:
Dinamik sızdırmazlık yüzeyleri için Ra 0,8 µm veya daha iyisinin belirtilmesi.
Kritik olmayan yapısal dış muhafazalar için daha pürüzlü yüzeylere (Ra 3,2 µm) izin verir.
Optik berraklığın gerekli olması durumunda özel cilalama adımlarının belirtilmesi.
Aşağıdaki gibi özel bileşenleri kaynaklıyorsanız Peek konnektörleri , tam iplik özelliklerini detaylandırın. Çok parçalı montajlar için tüm montaj ilişkisi toleranslarının ana hatlarını çizin. İşlem sonrası ihtiyaçları titizlikle belirtin. Tavlama, ağır işleme operasyonlarından sonra iç gerilimi azaltır. Satıcıların tüm üretim döngüsünü teklif etmesini sağlamak için bu termal adımlardan bahsedin. Tavlama talimatlarının atlanması, sahaya yerleştirme sırasında parçaların eğrilmesine neden olur.
Yüksek düzeyde düzenlemeye tabi endüstriler kusursuz evrak işleri gerektirir. Eksik belgeler pahalı parçaları tamamen işe yaramaz hale getirir.
Sektöre özel sertifikalar, küresel tedarik zincirlerinde uyumluluğu artırır. Tıbbi uygulamalar katı ISO 13485 standartlarını gerektirir. Genellikle USP Sınıf VI biyouyumluluk testi gerektirirler. Doğrudan hasta teması için FDA uyumluluğu zorunlu olmaya devam etmektedir. İmplante edilebilir derecenin doğrulanması kapsamlı, yoğun şekilde denetlenmiş belgeler gerektirir.
Havacılık ve sanayi sektörleri farklı kurallara tabidir. AS9100, havacılık ve uzay imalat kalite sistemlerini yönetir. FAR 25.853, uçak iç mekanları için katı yanıcılık standartlarını belirler. NORSOK M-710, petrol ve gaz sızdırmazlık bileşenlerinin patlayıcı dekompresyon direncini düzenler. Bu kısaltmaları ilk isteğinizde açıkça listeleyin.
Gönderi başına resmi bir Analiz Sertifikası (CoA) zorunlu kılın. Satın alma siparişinizle eşleşen imzalı bir Uygunluk Sertifikası (CoC) isteyin. Ham monomerden bitmiş pelete kadar tam parti izlenebilirliği talep edin. Bu temel kağıt yollarının bulunmadığı materyalleri kabul etmeyin. Eksik parti numaraları daha sonra arıza araştırmalarını zorlaştırır.
İzlenebilirlik, yalnızca bir kağıt parçasına sahip olmanın ötesine geçer. Bu, sahadaki arızalı bir parçayı tam üretim saatine kadar takip edebileceğiniz anlamına gelir. Havacılık bileşenleri için bu düzeyde ayrıntı katı bir yasal gerekliliktir.
Gelen test protokollerinizi belirtin. Kabulden önce üçüncü taraf materyal doğrulamasının gerekli olup olmadığını belirtin. Bir numune partisi için tahribatlı testlerin geçerli olup olmadığını açıklığa kavuşturun. Teslimat sırasında gerekli olan herhangi bir özel tahribatsız değerlendirmenin (NDE) ana hatlarını çizin. Ultrasonik test sıklıkla kalın ekstrüde çubukların içindeki iç boşlukları tespit eder. Bu testlerin erken yapılması, reddedilen gönderilerle ilgili anlaşmazlıkları önler.
Test protokollerinizi belirlerken, alınan malzemenin kristalliğini doğrulamak için diferansiyel taramalı kalorimetri (DSC) eklemeyi düşünün. Yüksek kristallik maksimum kimyasal direnç sağlar. Tedarikçi ekstrüzyon sırasında çubuğu çok hızlı soğutursa malzeme amorf kalır. Kimyasal maruziyet altında başarısız olacaktır. Uygulamanız sert solventler içeriyorsa RFQ'nuzda kabul edilebilir kristallik yüzdeleri belirtilmelidir.
Teknik spesifikasyonların ötesinde, seçtiğiniz satıcının ticari uygulanabilirliğini de değerlendirmelisiniz.
Minimum Sipariş Miktarlarınızı (MOQ'lar) açıkça belirtin. Toplu fiyatlandırma katmanlarını güvence altına almak için Tahmini Yıllık Kullanımınızı (EAU) ana hatlarıyla belirtin. Teslimat programı beklentilerini netleştirin. Kademeli aylık sürümler ile tek bir toplu gönderi arasında karar verin. Kademeli teslimatlar nakit akışınızı iyileştirir ve depo alanı ihtiyaçlarınızı azaltır. Bununla birlikte, tekli gönderiler genellikle daha yüksek navlun indirimlerini garanti eder.
Ölçeklenebilirlik bir diğer önemli faktördür. Bugün prototip oluşturmak için yalnızca elli kilograma ihtiyacınız olabilir. Ancak ürününüz başarılı bir şekilde piyasaya sürülürse gelecek yıl 5 bin kilograma ihtiyacınız olabilir. Seçtiğiniz satıcının sizinle birlikte ölçeklenebilecek bileşik kapasitesi var mı? Maksimum aylık çıktı limitlerini sorun. Ham monomer tedarik zincirlerini araştırın. Baz kimyasalları için tek bir kaynağa mı güveniyorlar? Tedarik zinciri yedekliliği sizi küresel kıtlıklardan korur.
Higroskopik malzemeler için ambalajlama büyük önem taşır. Bu polimer ortam havasındaki nemi hızlı bir şekilde emer. Nem bariyerli ambalajlama gerekliliklerini belirtin. Peletlerin folyo kaplı, vakumla kapatılmış torbalara ihtiyacı vardır. Bu, yüksek sıcaklıkta kalıplama sırasında hidrolizi önler. Islak reçine kırılgan parçalara ve ciddi görsel kusurlara neden olur. Koruyucu kaplaması olmayan standart karton kapları açıkça reddetmelisiniz.
gerektirir PEEK reçine tedarikçisi geçmiş kusur oranlarını sunacak. Bunu milyon başına parça (PPM) cinsinden ölçün. Sözleşmeye bağlı teslim süresi garantileri isteyin. Uygun olmayan malzemeler için katı yükseltme prosedürleri oluşturun. Dahili üretim yeteneklerini iyice değerlendirin. Uygun kurutucu madde kurutma ekipmanları var mı? Farklı polimer aileleri arasındaki çapraz kontaminasyonu nasıl önlerler? Bu soruları önceden sormak, birinci sınıf bileşik sağlayıcıları jenerik komisyonculardan ayırır.
İyi tasarlanmış bir RFQ, satın alma görüşmesini teorik fiyatlandırmadan uygulanabilir, bağlayıcı taahhütlere taşır. Kesin kaliteleri, toleransları ve sertifikaları detaylandırarak mühendislik amacınızı korursunuz. RFQ'nuzu kalite kontrolün ilk adımı olarak ele almanızı önemle tavsiye ederiz. Spesifikasyonlarınız ne kadar katı olursa, tam standartlarınızı karşılayabilecek satıcıları o kadar hızlı tespit edebilirsiniz. Teklif verme aşamasında kısayollar kullanmak her zaman pahalı aşağı yönlü düzeltmelere yol açar. Taleplerinizi bugün standartlaştırmaya başlayın. Standartlaştırılmış bir RFQ kontrol listesini indirin veya son gönderimden önce malzeme spesifikasyonlarınızı incelemek için mühendislik ekibimizle iletişime geçin.
C: Tıbbi sınıf varyantlar, USP Sınıf VI gibi sıkı biyouyumluluk testleri gerektirir. Temiz oda üretiminin izlenebilirliğini zorunlu kılarlar. Bu katı gereksinimler genel maliyeti önemli ölçüde etkiler. Endüstriyel sınıflar, insana implantasyon veya sıvı teması için gereken ağır düzenleyici evraklar olmadan, mekanik dayanıma ve kimyasal dirence odaklanır.
C: Değişikliklere yalnızca açık performans eşikleri sağlıyorsanız izin vermelisiniz. Satın almadan önce ikamenin Teknik Veri Sayfasının (TDS) standart onayını isteyin. Alternatifin temel çekme dayanımınıza, sürekli kullanım sıcaklığınıza ve kimyasal direncinize uygun olduğundan emin olun. Mühendislik incelemesi olmadan kör oyuncu değişikliğini asla kabul etmeyin.
C: Uygun spesifikasyon, tedarikçinin folyo kaplı, vakumla kapatılmış ambalaj kullanmasını sağlar. Bu özel paketlemenin zorunlu kılınmaması, parçaların kırılgan olmasına neden olabilir. Ayrıca nem emiliminden dolayı işlem hatalarına da neden olur. Yüksek sıcaklıkta enjeksiyonlu kalıplama sırasındaki hidroliz, polimerin mekanik özelliklerini tamamen yok eder.
C: Teslim süreleri form ve dereceye göre büyük ölçüde değişiklik gösterir. Standart doldurulmamış stok şekilleri yalnızca birkaç gün içinde teklif verebilir. Bununla birlikte, özel olarak birleştirilmiş peletlerin veya yüksek toleranslı konektörler gibi karmaşık işlenmiş parçaların nihai teslimatı genellikle dört ila sekiz hafta gerektirir.


