
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.08.2026 Herkunft: Website


Bei der Spezifikation von Materialien für extreme Umgebungen in der Luft- und Raumfahrt, der Medizin und der Automobilindustrie steht unglaublich viel auf dem Spiel. In diesen anspruchsvollen Bereichen ist Scheitern einfach keine Option. Sie benötigen Materialien, die für das absolute Überleben entwickelt wurden. Hier schließt Polyetherimid eine kritische Lücke. Es fungiert als perfekter Mittelweg zwischen herkömmlichen technischen Kunststoffen und extrem teuren Ultrapolymeren wie PEEK. Ingenieure haben oft Schwierigkeiten, die Anforderungen an die Wärmeleistung mit strengen Projektbudgets in Einklang zu bringen. Wir haben diesen Leitfaden erstellt, um genau dieses Problem zu lösen. Dieses klare, von der Technik geleitete Bewertungsrahmen wird Ihren Beschaffungs- und Designteams zum Erfolg verhelfen. Sie erfahren, wie Sie die richtige Materialqualität und den richtigen Herstellungsprozess an Ihre spezifischen Compliance-Anforderungen anpassen. Am Ende können Sie sicher durch Datenblätter navigieren und das optimale Polymer für Ihre anspruchsvollsten Anwendungen auswählen. Wir untersuchen thermische Standards, mechanische Verstärkungen und wichtige Designregeln, um den Erfolg Ihres Projekts sicherzustellen.
Jedes erfolgreiche technische Projekt beginnt mit der Anpassung der Materialeigenschaften an die realen Anforderungen. Sie müssen über die grundlegenden Datenblätter hinausblicken. Sie müssen verstehen, wie sich das Material unter Dauerbelastung verhält. PEI-Harz zeichnet sich in extremen Umgebungen aus, Sie müssen seine Fähigkeiten jedoch systematisch bewerten.
Die thermische Stabilität bestimmt oft die Materialauswahl. Sie sollten zunächst den Langzeit-Wärmeindex (RTI) und die Glasübergangstemperatur (Tg) bewerten. Polyetherimid weist eine Tg von 217 °C auf. Es behält seine strukturelle Integrität bei Dauergebrauchstemperaturen von bis zu 170 °C. Diese Kennzahlen sind für Automobilkomponenten unter der Motorhaube von unschätzbarem Wert.
Eine weitere große Hürde stellen Normen zur Entflammbarkeit dar. Für Innenräume in der Luft- und Raumfahrt sowie für Schienenverkehrssysteme gelten strenge Sicherheitsvorschriften. Polyetherimid bietet eine inhärente Flammwidrigkeit gemäß UL94 V-0. Dies gelingt ohne den Einsatz giftiger halogenierter Zusatzstoffe. Darüber hinaus entstehen bei der Verbrennung außergewöhnlich geringe Rauch- und Schadstoffemissionen. Dies macht es zur ersten Wahl für Anwendungen in Passagierkabinen.
Moderne Anwendungen setzen Kunststoffe aggressiven Chemikalien aus. Sie müssen die Umweltresistenz sorgfältig analysieren. Polyetherimid ist beständig gegen Automobilflüssigkeiten, Kohlenwasserstoffe und synthetische Öle. Es behält seine mechanische Festigkeit auch nach längerer Einwirkung von Kerosin und Getriebeflüssigkeiten.
Häufiger Fehler: Wir müssen eine entscheidende Einschränkung für vollständige Transparenz anerkennen. In stark alkalischen Umgebungen wird Polyetherimid schnell abgebaut. Starke Basen verursachen Spannungsrisse und Versprödung. Wenn Ihre Anwendung eine kontinuierliche Einwirkung von Lösungen mit hohem pH-Wert erfordert, sind andere Polymere besser geeignet.
Anwendungen im Gesundheitswesen erfordern einwandfreie Hygiene und Patientensicherheit. Sie müssen die Eignung eines Materials für strenge Sterilisationsprotokolle beurteilen. Polyetherimid übersteht wiederholte Sterilisationszyklen im Autoklaven mühelos. Es verträgt auch die Belastung durch Gammastrahlung und Ethylenoxid (EtO) ohne Qualitätsverlust.
Sie müssen die Einhaltung gesetzlicher Vorschriften für chirurgische Instrumente und wiederverwendbare medizinische Geräte überprüfen. Stellen Sie stets sicher, dass die von Ihnen gewählte Sorte den Standards ISO 10993 und USP Klasse VI entspricht. Diese Zertifizierungen garantieren die Biokompatibilität. Sie stellen sicher, dass das Material bei Körperkontakt keine schädlichen Giftstoffe freisetzt.
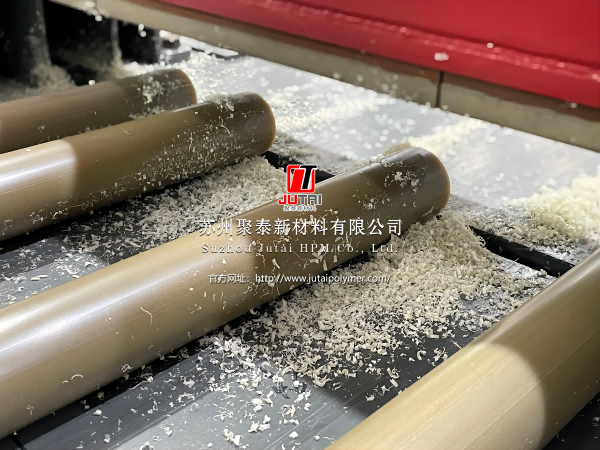
Die Auswahl des richtigen Basispolymers ist nur der erste Schritt. Sie müssen dann die richtige spezifische Note auswählen. Hersteller modifizieren Basisharze stark, um bestimmte mechanische Ziele zu erreichen. Die Wahl zwischen ungefüllten und glasgefüllten Varianten verändert die Art und Weise, wie Sie Ihre Teile entwerfen und formen, drastisch.
Ungefüllte Sorten bieten einzigartige optische und mechanische Vorteile. Sie besitzen eine natürliche Bernsteintönung. Dies bietet eine hervorragende Transparenz für Komponenten zur visuellen Flüssigkeitsprüfung. Unverstärkte Typen bieten im Vergleich zu ihren glasfaserverstärkten Gegenstücken außerdem eine überlegene Schlagflexibilität.
Für komplexe Mikroformteile empfehlen wir dringend unverstärkte Typen. Sie fließen problemlos in komplizierte Formhohlräume. Dadurch eignen sie sich perfekt für winzige elektrische Steckverbinder und empfindliche medizinische Schlauchkomponenten.
Strukturelle Anwendungen erfordern einen enormen Leistungssprung. Durch die Integration von Glasfasern wird die Polymermatrix vollständig umgewandelt. Wir können es wärmstens empfehlen pei gf30 ultem 2300 für strukturelle anforderungen. Durch die Integration von 30 % Glasfaser werden die Zugfestigkeit und die Gesamtsteifigkeit deutlich erhöht. Es bietet außerdem eine außergewöhnliche Kriechfestigkeit bei hoher Dauerbelastung.
Die Dimensionsstabilität wird durch Glasverstärkung deutlich verbessert. Der lineare Wärmeausdehnungskoeffizient (CLTE) sinkt stark. Dieser niedrigere CLTE macht glasfaserverstärkte Sorten ideal für Metallersatzteile. Sie halten enge Toleranzen bei großen Temperaturschwankungen ein.
Navigieren PEI-Harzspezifikationen erfordern ein scharfes Auge. Sie müssen bestimmte Kennzahlen genau prüfen, um ein Versagen des Endprodukts zu verhindern. Konzentrieren Sie sich auf die Schmelzvolumenrate (MVR), um die Formbarkeit zu beurteilen. Sehen Sie sich den Zugmodul an, um die Steifigkeit zu verstehen. Überprüfen Sie die Izod-Kerbschlagzähigkeit, um die Sprödigkeit zu beurteilen.
Tabelle 1: Typischer Eigenschaftsvergleich zwischen ungefüllten und glasgefüllten Sorten.
| Eigenschaftsmetrik: | unverstärkte Sorte, | 30 % glasgefüllte Sorte |
|---|---|---|
| Zugfestigkeit (Ertrag) | 105 MPa | 165 MPa |
| Biegemodul | 3.300 MPa | 9.000 MPa |
| CLTE (Fließrichtung) | 5,0 x 10^-5 1/°C | 1,8 x 10^-5 1/°C |
| Visuelles Erscheinungsbild | Transparenter Bernstein | Undurchsichtig (benutzerdefinierte Farben) |
Ingenieure stehen vor einem riesigen Spektrum an Hochleistungspolymeren. Die Wahl des richtigen Produkts erfordert eine strenge Kosten-Leistungs-Analyse. Sie müssen Materialien sowohl nach oben als auch nach unten vergleichen, um die effizienteste Lösung für Ihre spezifischen Parameter zu finden.
PEEK ist der Spitzenreiter in der Kategorie der Ultrapolymere. Der hohe Preis sprengt jedoch häufig die Projektbudgets. Hier, pei bietet eine brillante Alternative. Es bietet etwa 80 % der thermischen und mechanischen Leistung von PEEK zu einem deutlich günstigeren Stückpreis. Durch diese massive Preissenkung wird Kapital für andere technische Anforderungen frei.
Sie müssen feststellen, wann ein Upgrade auf PEEK unbedingt erforderlich ist. Wir empfehlen PEEK nur in wenigen Fällen gegenüber Polyetherimid. Wenn Ihr Teil einer extremen chemischen Belastung durch starke Basen ausgesetzt ist, gewinnt PEEK. Wenn die Komponente in Umgebungen mit kontinuierlichem, schnellem Verschleiß und Reibung betrieben wird, bleibt PEEK die bessere Wahl. Ansonsten gewinnt Polyetherimid normalerweise den Kampf zwischen Leistung und Preis.
Manchmal muss man von Kunststoffen der Mittelklasse aufsteigen. Polycarbonat (PC) und Polysulfon (PSU) sind hervorragende Materialien. In anspruchsvollen Umgebungen stoßen sie jedoch an ihre Grenzen.
Eine perfekte Materialauswahl bedeutet nichts ohne die richtige Ausführung der Fertigung. Die Verarbeitung von Hochtemperaturpolymeren erfordert Spezialkenntnisse. Sie müssen Ihre Teile entwerfen und Ihre Maschinen speziell für dieses anspruchsvolle Material konfigurieren.
Polyetherimid ist stark hygroskopisch. Es nimmt aggressiv Feuchtigkeit aus der Luft auf. Sie müssen die unbedingte Notwendigkeit einer Vortrocknung des Materials angeben. Sie müssen den Feuchtigkeitsgehalt unter 0,02 % senken, bevor mit dem Formen begonnen wird.
Best Practice: Verwenden Sie einen Adsorptionsbetttrockner bei 150 °C für vier bis sechs Stunden. Wenn das Material nicht richtig getrocknet wird, führt dies zu katastrophalen Ergebnissen. Sie werden starke Spreizungen, kosmetische Defekte und einen kritischen molekularen Abbau bemerken. Diese feuchtigkeitsbedingte Sprödigkeit führt dazu, dass Teile im Einsatz versagen.
Standard-Spritzgussmaschinen haben oft Probleme mit Ultrapolymeren. Sie müssen die Anforderungen an Hochtemperaturwerkzeuge darlegen. Die Fasstemperaturen müssen häufig 350 °C überschreiten. Standard-Wasserkühlungssysteme funktionieren nicht.
Sie müssen Temperaturregler für heißes Öl verwenden. Die Formtemperaturen müssen zwischen 135 °C und 165 °C liegen, um eine ordnungsgemäße Kristallisation zu erreichen. Kalte Formen gefrieren das Material zu schnell. Dadurch entstehen immense innere Spannungen und es kommt zu verzogenen Teilen.
Während der Entwurfsphase müssen Sie bestimmte Schrumpfungsraten berücksichtigen. Insbesondere bei glasfaserverstärkten Typen stellt die unterschiedliche Schrumpfung eine große Herausforderung dar. Glasfasern richten sich in Richtung des Polymerflusses aus. Dies führt dazu, dass das Teil entlang seiner Länge und Breite unterschiedlich schrumpft. Sie müssen dies bei Ihrem ursprünglichen Formentwurf berücksichtigen.
Geben Sie großzügige Entformungswinkel an, um das Auswerfen von Teilen zu erleichtern. Wir empfehlen mindestens 1 bis 2 Grad Zugluft. Sorgen Sie außerdem für eine gleichmäßige Wandstärke im gesamten Teil. Dicke Abschnitte kühlen langsamer ab als dünne Abschnitte. Durch ungleichmäßige Abkühlung entstehen Einfallstellen und starke Formspannungen. Das Entkernen dicker Abschnitte spart Material und verbessert die Dimensionsstabilität.
Diagramm 1: Zusammenfassung der Standard-DFM-Parameter für Spritzguss
| Parameterkategorie | Empfohlener Spezifikationsbereich | ||
|---|---|---|---|
| Trocknungstemperatur | 150 °C (300 °F) | Trocknungszeit | 4 - 6 Stunden |
| Feuchtigkeitsziel | < 0,02 % | Schmelztemperatur | 350°C - 400°C |
| Formtemperatur | 135°C - 165°C | Empfohlener Entformungswinkel | 1° - 2° Minimum |
Die Beschaffung von Hochleistungspolymeren birgt Risiken. Auf dem Markt gibt es viele gefälschte und minderwertige Materialien. Sie müssen strenge Prüfprotokolle für Ihre Lieferkette einführen. Partnerschaft mit einem Vertrauenswürdigen Der Lieferant von PEI-Harz ist für den langfristigen Produktionserfolg von entscheidender Bedeutung.
Rückverfolgbarkeit verhindert katastrophale Ausfälle. Stellen Sie sicher, dass der Lieferant bei jeder Lieferung umfassende Analysezertifikate (CoA) vorlegt. Sie müssen authentische, nicht beeinträchtigte Grundmaterialien garantieren. Sie müssen zwischen echten SABIC ULTEM™-Harzen und minderwertigen generischen Äquivalenten unterscheiden. Generische Materialien weisen häufig inkonsistente thermische Eigenschaften und höhere Verunreinigungsgrade auf. Diese Inkonsistenz wird Ihre Medizin- und Luftfahrtzertifizierungen ruinieren.
Ihr Lieferant muss mit Ihren Produktionsanforderungen wachsen. Bewerten Sie ihre Vorlaufzeiten sorgfältig. Fragen Sie nach den Mindestbestellmengen (MOQs). Ein guter Partner unterstützt kleine Prototypenläufe und massive globale Rollouts. Sie müssen auch ihre globale Bestandsstabilität beurteilen. Erschütterungen in der Lieferkette können Ihre Produktionslinien zum Stillstand bringen. Stellen Sie sicher, dass Ihr Lieferant über redundante Lagerstrategien verfügt.
Geben Sie sich nicht mit einer einfachen Transaktion zufrieden. Priorisieren Sie Lieferanten, die als technische Partner fungieren. Suchen Sie nach Anbietern, die umfassende Materialprüfungen und DFM-Beratung anbieten. Die besten Lieferanten bieten auch maßgeschneiderte Compoundierungsdienste an. Sie können individuelle Farben, spezifische Glasfüllverhältnisse oder sogar Kohlefasermischungen formulieren, um genau Ihren Anwendungsanforderungen zu entsprechen.
Die Auswahl des richtigen Polyetherimid-Typs erfordert ein sorgfältiges, kalkuliertes Gleichgewicht. Sie müssen Ihre thermischen und mechanischen Schwellenwerte gegen Ihre Werkzeugkapazitäten und strengen Stückkosten abwägen. Das Navigieren zwischen unverstärkter Flexibilität und glasfaserverstärkter Steifigkeit bestimmt den Erfolg Ihres Endprodukts. Denken Sie daran, dass ein ordnungsgemäßes Feuchtigkeitsmanagement und Warmbearbeitungsverfahren für eine hervorragende Fertigungsqualität weiterhin unerlässlich sind.
Wir raten Entscheidungsträgern, sofort Maßnahmen zu ergreifen. Veranlassen Sie ein umfassendes Materialaudit Ihrer aktuellen Standardkunststoffe. Fordern Sie aktualisierte Datenblätter für die ausgewählten Güten an, die Ihren thermischen Anforderungen entsprechen. Bestellen Sie noch heute Musterchargen. Führen Sie Prototyping-Tests durch und führen Sie gründliche Mold-Flow-Analysen durch, um sicherzustellen, dass Ihr Design für die Massenproduktion bereit ist.
A: ULTEM™ ist eine eingetragene Marke von SABIC. Es handelt sich um die ursprüngliche Premiummarke von Polyetherimid. Generisches Polyetherimid verwendet die gleiche Grundpolymerchemie, stammt jedoch von verschiedenen Herstellern. Während Generika oft weniger kosten, garantiert ULTEM™ im Allgemeinen eine strengere Qualitätskontrolle, umfassende behördliche Zertifizierungen und eine überlegene Chargenkonsistenz.
A: Standardqualitäten weisen nur eine mäßige UV-Stabilität auf. Ständige Außeneinwirkung kann zu einer Vergilbung der Oberfläche und einem allmählichen Verlust der mechanischen Eigenschaften führen. Wenn Ihre Anwendung ständiger Sonneneinstrahlung ausgesetzt ist, müssen Sie sekundäre UV-beständige Beschichtungen auftragen. Alternativ sollten Sie spezifische, individuell zusammengesetzte UV-stabilisierte Typen von Ihrem Lieferanten beziehen.
A: Dieser Typ erfordert extrem hohe Schmelztemperaturen, oft über 350 °C. Standardmaschinen haben Schwierigkeiten, diese Hitze konstant aufrechtzuerhalten. Darüber hinaus ist der Glasfaseranteil von 30 % stark abrasiv. Es führt zu starkem Verschleiß an Standardformen und Schrauben. Für eine erfolgreiche Verarbeitung müssen Sie gehärtete Stahlwerkzeuge und Heißöl-Temperaturregler verwenden.


