
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


Obtendo um O anel de backup PEEK exige um planejamento estratégico cuidadoso. Você deve equilibrar o custo premium da polieteretercetona bruta com o enorme risco de paralisação operacional. Ambientes de alta pressão simplesmente não podem tolerar falhas catastróficas de vedação. As fórmulas de aquisição genéricas padrão muitas vezes falham quando aplicadas aqui. Eles não levam em conta restrições de ferramentas personalizadas. Eles ignoram a dura realidade da usinagem especializada de polímeros. Este artigo orienta as equipes de compras e engenharia nesses desafios únicos da cadeia de suprimentos. Mostraremos como calcular Quantidades Mínimas de Pedido (MOQs) realistas. Você aprenderá como prever prazos de entrega com precisão. Exploramos como diferentes métodos de fabricação determinam seu cronograma de produção. Também examinamos como os tipos de materiais e as capacidades dos fornecedores impactam diretamente seus resultados financeiros. Ao final, você saberá como proteger sua cadeia de suprimentos de forma eficiente. Você otimizará os custos operacionais sem arriscar falhas críticas do sistema.
Polímeros de alto desempenho exigem planejamento de estoque preciso e deliberado. O cru o material peek tem um preço significativamente alto. Você pode hesitar em manter estoque excedente em seu balanço. No entanto, uma falha na vedação de alta pressão custa muito mais ao seu negócio. O tempo de inatividade operacional em aplicações de petróleo e gás pode custar milhões diariamente. Os eventos de aterramento aeroespacial causam enormes perdas financeiras e danos à reputação. Você deve pesar as despesas iniciais de material com possíveis perdas catastróficas.
As cadeias de fornecimento de polímeros projetados enfrentam vulnerabilidades únicas. A lógica genérica de aquisição de O-ring pressupõe disponibilidade infinita de prateleira. Essa lógica simplista desmorona totalmente para vedações de engenharia personalizada. Também falha em componentes do sistema associados, como espiar conectores . Estas peças requerem processos de fabricação especializados e rigorosamente controlados. A escassez de matérias-primas pode atrasar a produção geral por vários meses. Os distribuidores industriais padrão raramente armazenam tamanhos altamente personalizados.
Você define o sucesso das aquisições alcançando um equilíbrio delicado. Os custos de manutenção de estoques devem permanecer razoáveis e previsíveis. Eles nunca devem exceder os custos amortizados de ferramentas personalizadas. As taxas de envio aceleradas também esgotam rapidamente os orçamentos de compras. Você deve planejar pedidos em grandes quantidades para evitar trabalhos urgentes de emergência. A previsão adequada garante que você tenha peças críticas precisamente quando precisar delas. Ele protege sua linha de montagem contra escassez inesperada de materiais.
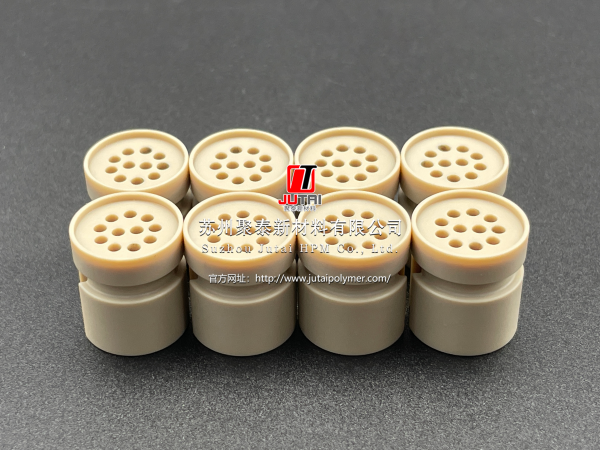
O método de produção escolhido controla diretamente os mínimos do seu pedido. Também determina quanto tempo você esperará pela entrega inicial. Diferentes estágios de desenvolvimento de produtos exigem abordagens de fabricação completamente diferentes. Avaliamos os dois principais caminhos de produção abaixo.
A usinagem CNC remove o material da haste extrudada ou do tubo. Não requer absolutamente nenhum molde de aço personalizado. Este processo oferece imensa flexibilidade durante as fases iniciais do projeto.
Você deve estar atento a problemas de escalabilidade de longo prazo aqui. Não confie na usinagem para necessidades de produção de alto volume. O preço por peça permanece alto devido aos longos tempos de ciclo da máquina. O desperdício de materiais também aumenta o custo unitário individual.
A moldagem injeta polímero fundido diretamente em uma cavidade de aço personalizada. Oferece excelente repetibilidade em grandes tiragens de produção. Ele utiliza matérias-primas caras com muito mais eficiência.
Erros comuns ocorrem quando os compradores apressam a fase de ferramentas. Certifique-se de que seu projeto esteja totalmente finalizado antes de cortar o aço. Modificar uma cavidade de molde existente custa muito tempo e dinheiro.
Tabela 1: Matriz de comparação de métodos de produção
| Método de fabricação | MOQ típico | Prazo de entrega inicial | Prazo de entrega de novo pedido | Investimento em ferramentas | Melhor estágio de aplicação |
|---|---|---|---|---|---|
| Usinagem CNC | 1 - 100 unidades | 1 - 3 semanas | 1 - 3 semanas | Zero | Prototipagem / Emergência |
| Moldagem por injeção | Mais de 1.000 unidades | 4 - 10 semanas | 2 a 4 semanas | Alto | Produção em massa/escala |
As escolhas de projeto de engenharia impactam diretamente a agilidade da sua cadeia de suprimentos. As dimensões padrão economizam imenso tempo e capital. Perfis personalizados adicionam camadas de complexidade e atrasos inevitáveis. Você deve entender como essas variáveis mudam seu cronograma de compras.
A adesão estrita aos números de traço padrão AS568 ajuda imensamente. Os fornecedores geralmente possuem moldes existentes para esses tamanhos universalmente reconhecidos. Eles já podem estocar as dimensões necessárias dos tubos em seus racks. A utilização de ferramentas existentes reduz drasticamente o tempo de entrega esperado. Muitas vezes você pode pular totalmente a longa fase de fabricação do molde.
Perfis personalizados exigem programação CNC sob medida. Eles exigem uma fabricação de moldes completamente nova para produção em volume. Seções transversais exclusivas garantem vedação perfeita em ferragens proprietárias. No entanto, você deve levar em consideração 3 a 5 semanas extras em sua programação.
A mistura específica de polímeros muda tudo em relação à disponibilidade. Nem todas as classes ficam facilmente nas prateleiras dos distribuidores.
Um anel de backup nunca funciona sozinho em um sistema. Ele suporta um anel de vedação elastomérico mais macio sob pressão. Ele se integra diretamente ao hardware metálico correspondente. Você deve coordenar cuidadosamente a entrega de todos esses componentes. A entrega tardia do anel reserva paralisa toda a linha de montagem.
Mapeie os prazos de entrega individuais para cada componente de vedação. Os elastômeros podem chegar em duas semanas, enquanto os polímeros levam oito. Evite gargalos de montagem dispendiosos por meio de cronogramas de entrega estritamente alinhados. Comunique esses marcos de integração claramente a todos os fornecedores envolvidos.
Estratégias de fornecimento inteligentes protegem seu orçamento e seu cronograma. Você nem sempre precisa pagar preços spot premium. Você pode estruturar acordos para equilibrar os custos iniciais com as economias de longo prazo. Recomendamos diversas táticas comprovadas para polímeros de alto desempenho.
Negocie um contrato anual de alto volume que cubra o uso total previsto. Isso ajuda você a atender aos rigorosos requisitos de MOQ para moldagem por injeção. No entanto, você não precisa aceitar todas as peças imediatamente. Aceite a entrega física em lotes mensais menores e programados.
Essa estratégia gerencia o fluxo de caixa da sua empresa de forma eficiente. Você evita empatar capital no estoque do armazém. Mesmo assim, você ainda garante o grande desconto no preço por peça das peças moldadas. Isso cria um cenário ganha-ganha para compradores e fabricantes.
As interrupções na cadeia de abastecimento global acontecem com frequência e sem aviso prévio. Pague um pequeno prêmio para estabelecer um programa de estoque de segurança. Peça ao seu fornecedor para manter estoque excedente de 10% a 20% localmente.
Essa abordagem elimina totalmente os prazos de emergência. Você retira desse estoque dedicado imediatamente durante picos repentinos de demanda. Ele proporciona a máxima tranquilidade para linhas de produção críticas.
A criação de moldes exige um alto investimento financeiro inicial. Isso muitas vezes impede as equipes de compras de abandonarem a usinagem. Você pode estruturar seus contratos de forma criativa para contornar esse obstáculo. Peça ao fornecedor para absorver inicialmente o custo do ferramental. Garanta um MOQ anual específico para garantir este acordo favorável. O fornecedor então incorpora o custo do molde de forma incremental ao preço da peça. Isso mantém os custos iniciais de lançamento do projeto incrivelmente baixos. Ele distribui os encargos financeiros uniformemente por todo o ciclo de produção.
Nem todas as oficinas mecânicas conseguem manusear corretamente polímeros de alto desempenho. Esses materiais exigem velocidades de corte, avanços e gerenciamento térmico específicos. Você deve examinar minuciosamente seus parceiros de fabricação antes de fazer pedidos grandes.
Um altamente confiável O fornecedor de anéis de backup PEEK possui equipamentos de usinagem internos robustos. Os recursos internos permitem a prototipagem rápida sem atrasos externos. Eles também garantem uma transição contínua e controlada para a produção moldada de alto volume. Ferramentas terceirizadas geralmente causam graves falhas de comunicação entre várias partes. Estende os prazos de entrega desnecessariamente e complica o controle de qualidade.
As vedações de alta pressão exigem sempre uma execução impecável. Certifique-se de que o fornecedor possua certificações relevantes e atualizadas do setor. Procure especificamente as credenciais ISO 9001 e AS9100 aeroespacial. Exija do fabricante da resina total rastreabilidade da matéria-prima.
Os fornecedores devem fornecer certificados oficiais de conformidade para cada lote. A contaminação do material leva diretamente a falhas catastróficas de vedação no campo. Nunca aceite um lote de polímero sem a documentação adequada do material. Caso contrário, você não poderá verificar a nota ou origem exata.
Avalie como o fornecedor lida com más notícias e atrasos. Avalie sua disposição em compartilhar restrições realistas de capacidade da máquina. Pergunte diretamente sobre o histórico de taxas de sucata e rejeição. Discuta os seus planos de contingência exatos para a escassez global de matérias-primas.
Parceiros transparentes ajudam você a ajustar seu planejamento de MOQ de forma proativa. Eles alertam você sobre a escassez de resina com meses de antecedência. Problemas ocultos eventualmente se tornam emergências massivas na linha de montagem. Construa relacionamentos baseados no compartilhamento de dados aberto e honesto.
Garantir um fornecimento confiável de vedações projetadas requer visão estratégica. Inicie seu processo utilizando usinagem CNC para validar o projeto físico. Confirme suas especificações precisas antes de se comprometer com investimentos pesados em ferramentas. Depois de provar o conceito, faça a transição com confiança para a moldagem por injeção. Apoie essa transição utilizando uma estrutura abrangente de pedidos programados.
Essa abordagem em fases maximiza o retorno do investimento a longo prazo. Ele minimiza o risco financeiro inicial e, ao mesmo tempo, garante preços futuros por volume. Incentivamos todos os compradores de compras a solicitar hoje mesmo uma análise detalhada do ponto de equilíbrio. Peça ao seu contato de engenharia ou vendas para comparar custos de usinagem versus custos de moldagem. Defina seu limite MOQ exato imediatamente. O planejamento proativo garante que seu equipamento permaneça operacional, seguro e altamente lucrativo.
R: O ponto de equilíbrio geralmente fica entre 500 e 1.500 unidades. Isto depende fortemente da complexidade da secção transversal. Perfis simples exigem moldes mais baratos, diminuindo o limite de equilíbrio. Geometrias complexas aumentam os custos do molde, exigindo volumes maiores para justificar a mudança.
R: Sim, perfis personalizados exigem programação personalizada e moldes totalmente novos. Se você utilizar tamanhos AS568 padrão, os prazos de entrega cairão significativamente. Os fornecedores geralmente possuem ferramentas existentes para dimensões padrão, reduzindo os prazos de entrega pela metade.
R: Muitas vezes, sim. Fornecedores especializados em polímeros de alto desempenho geralmente usinam uma ampla variedade de componentes. Isso permite que você negocie melhores condições com base no seu gasto anual total. A consolidação de pedidos em diversas famílias de peças proporciona uma vantagem significativa.
R: Não. Ao contrário dos elastômeros de borracha, este material é um termoplástico altamente inerte. Praticamente não apresenta limitações práticas de prazo de validade em condições normais de armazenamento. Esta estabilidade única torna o estoque de segurança de grande volume altamente viável e de risco incrivelmente baixo.


