
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Les ingénieurs sont souvent confrontés à un carrefour critique lors de la conception de composants destinés à des environnements extrêmes. Les plastiques standards fondent, se déforment ou se fissurent sous l’effet de contraintes physiques sévères. À l’inverse, les métaux traditionnels ajoutent du poids, de la conductivité électrique ou des risques de corrosion dangereux. La polyétheréthercétone apparaît comme une solution haut de gamme et hautes performances pour relever ces défis d'ingénierie. Cependant, les équipes d'approvisionnement et les concepteurs doivent soigneusement justifier son coût matériel plus élevé. Vous avez besoin de données fiables pour combler le fossé entre les fiches techniques théoriques des matériaux et les réalités réelles de l'usinage.
Ce guide fournit un cadre fondé sur des preuves pour évaluer les thermoplastiques à haute température. Vous apprendrez comment vérifier si ce polymère spécifique correspond à la spécification correcte pour vos applications difficiles. Nous explorerons la fiabilité mécanique, les plafonds thermiques et les pratiques d'usinage essentielles. Fort de ces détails, vous pouvez spécifier en toute confiance des matériaux destinés aux cas d’utilisation aérospatiale, médicale et industrielle.
Vous devez d’abord identifier le seuil de performance exact auquel les plastiques techniques standards échouent. Les matériaux comme l'acétal ou le nylon se dégradent rapidement au-dessus de 100°C. Ils absorbent également l’humidité, ce qui ruine les tolérances dimensionnelles serrées. Les métaux, notamment l’acier inoxydable et l’aluminium, résolvent le problème de chaleur mais introduisent une masse importante. Ils conduisent également l’électricité et se corrodent dans certains environnements acides. Vous avez besoin d'un polymère capable de remplacer le métal sans sacrifier la résistance.
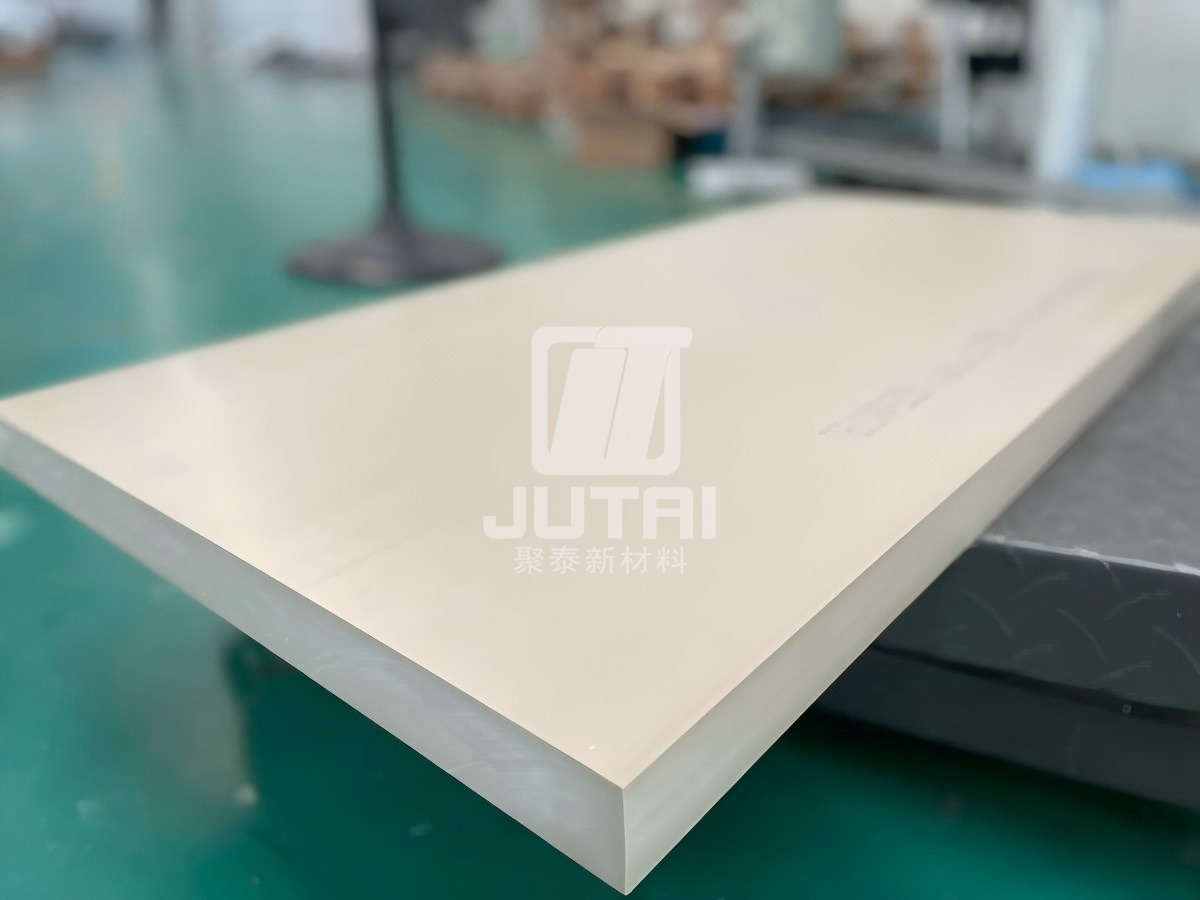
Les équipes d'approvisionnement doivent reconnaître le prix élevé d'un Feuille PEEK . Vous justifiez cet investissement en calculant le retour sur investissement direct au travers de résultats opérationnels précis. Dans les environnements industriels abrasifs, ces composants prolongent considérablement la durée de vie des pièces. Cette durabilité réduit directement les cycles de maintenance coûteux et les temps d’arrêt des installations. Dans les secteurs de l’aérospatiale et de l’automobile, la réduction significative du poids se traduit directement par des économies de carburant et une capacité de charge utile accrue.
Une logique de présélection efficace évite la sur-ingénierie. Vous devez confirmer que l’application cible nécessite strictement une combinaison simultanée de chaleur élevée, de charge élevée et de résistance chimique. Si votre environnement ne présente qu’un seul de ces facteurs extrêmes, des alternatives moins coûteuses pourraient suffire. Par exemple, le PTFE offre une excellente résistance chimique pure à une fraction du coût. Ultem (PEI) gère efficacement la chaleur modérée. Vous ne spécifiez du polyétheréthercétone que lorsque plusieurs risques de défaillance se croisent simultanément.
La stabilité thermique est la principale raison pour laquelle les ingénieurs sélectionnent ce polymère. La température d'utilisation continue (CUT) sert de mesure de performance fiable. Vous pouvez faire fonctionner ces composants en continu à 260°C (500°F) sans dégradation significative. Ils résistent également aux pics thermiques à court terme jusqu'à 300°C (572°F). Cette résilience les rend idéales pour les compartiments moteurs, la fabrication de semi-conducteurs et les équipements pétroliers et gaziers de fond.
Comprendre la température de transition vitreuse (Tg) est tout aussi essentiel. Le matériau dépasse généralement sa phase de transition vitreuse vers 143°C (289°F). Une fois ce seuil franchi, la matrice polymère subit un changement de comportement mécanique. Il se ramollit légèrement et perd une certaine rigidité structurelle. Vous devez tenir compte de ce changement de comportement lors de la conception de structures porteuses destinées à des chaleurs extrêmes.
Pour lutter contre ce ramollissement, les fabricants ajoutent souvent des fibres de renfort. Ces renforts améliorent considérablement la température de déflexion thermique (HDT). Un examen approfondi de Les propriétés de la feuille PEEK révèlent comment les charges de verre ou de carbone stabilisent la matrice.
Comparaison des températures de déformation thermique par qualité de matériau
| Qualité de matériau | Transition vitreuse (Tg) | Température de déformation thermique (HDT) à 1,8 MPa | Comportement de dilatation thermique |
|---|---|---|---|
| Non rempli (Vierge) | 143°C (289°F) | ~152°C (305°F) | Taux d'expansion le plus élevé |
| Rempli à 30 % de verre | 143°C (289°F) | ~315°C (599°F) | Expansion considérablement réduite |
| Rempli à 30 % de carbone | 143°C (289°F) | ~315°C (599°F) | Expansion la plus faible, rigidité la plus élevée |
Les gradients de température extrêmes introduisent de graves risques de dilatation thermique. Lorsque vous concevez des assemblages bien ajustés, vous devez calculer les jeux exacts nécessaires. Si vous ignorez la dilatation thermique, les pièces contraintes se déformeront ou se fissureront sous leur propre pression interne. Les qualités chargées minimisent ces risques de stabilité dimensionnelle.
Le remplacement du métal nécessite une résistance mécanique extraordinaire. Vous devez évaluer soigneusement les capacités portantes. Une norme La plaque PEEK offre une excellente résistance à la traction et à la flexion. Lorsqu’on le compare à l’aluminium, le rapport résistance/poids est très favorable. Ce polymère supporte une pression immense tout en perdant du poids par rapport au poids global de l'assemblage.
Nous devons évaluer les composants structurels selon plusieurs dimensions de chargement dynamique :
Les profils de friction et d’usure déterminent le succès du déplacement des assemblages. Nous évaluons souvent les performances tribologiques des engrenages, des bagues et des mécanismes coulissants. Dans les environnements où les lubrifiants liquides brûlent ou contaminent le produit, le pouvoir lubrifiant inhérent est vital. Les qualités spécialisées excellent dans ces applications coulissantes non lubrifiées.
Cependant, nous devons discuter de manière transparente des limitations matérielles. Ce polymère est très sensible aux entailles. Les coins internes pointus de votre conception concentrent les contraintes et provoquent des fractures prématurées. Utilisez toujours des rayons généreux sur tous les coins usinés. De plus, il présente une fragilité potentielle sous un impact à haute vitesse. Si votre application implique des frappes soudaines et violentes, des polymères spécialisés modifiés par impact, comme le polycarbonate, peuvent offrir une meilleure absorption d'énergie.
La sélection du polymère brut n’est que la première étape. Vous devez faire correspondre la qualité spécifique du matériau à vos risques de défaillance exacts. Les fabricants mélangent la résine de base avec différents additifs pour modifier son comportement physique.
En adaptant la formulation exacte à l’environnement, vous garantissez une durée de vie opérationnelle maximale. L'utilisation d'une nuance non chargée pour un roulement à charge élevée entraînera une usure rapide. À l’inverse, l’utilisation d’une qualité chargée de carbone pour un joint flexible entraînera la rupture de la pièce.
Transformer une ébauche brute extrudée en un composant de précision nécessite des contrôles de fabrication stricts. L'impératif de recuit est le facteur le plus critique. Les plastiques extrudés subissent intrinsèquement des contraintes internes dues au processus de fabrication. Si vous usinez lourdement le matériau sans gérer cette contrainte, la pièce se déformera de manière imprévisible.
Les recuits par étapes avant et après usinage sont absolument non négociables pour maintenir des tolérances serrées. Vous devez chauffer le matériau lentement dans un four, le maintenir à une température élevée spécifique et le refroidir à une vitesse strictement contrôlée. Ce processus détend les chaînes polymères. Le fait de sauter des cycles de recuit intermédiaires provoque un fluage dimensionnel qui peut se manifester des semaines après que la pièce quitte la machine CNC.
Les réalités de l’outillage et des liquides de refroidissement exigent également une attention particulière. L'usinage CNC génère des frictions et de la chaleur importantes. Parce que ce polymère agit comme un isolant thermique, la chaleur est transférée directement dans l'outil de coupe. Vous avez besoin d'outils en carbure ou en diamant polycristallin (PCD) pour gérer l'abrasivité, en particulier lors de la coupe de qualités chargées de carbone ou de verre. Les outils standards en acier rapide s’émousseront instantanément. Un bon débit de liquide de refroidissement élimine la chaleur et empêche le matériau de fondre ou de coller les couteaux.
Enfin, vous devez naviguer dans les normes réglementaires et de conformité. Les industries critiques nécessitent une traçabilité absolue des lots de matériaux. Vous devez vérifier le respect des spécifications aérospatiales telles que MIL-P-46183 et AMS 3699. Pour les machines de transformation des aliments, vérifiez la conformité FDA et USDA. Pour les dispositifs médicaux, la certification ISO 10993 garantit la biocompatibilité. Demandez des rapports complets de tests de matériaux (MTR) à votre distributeur avant de commencer tout cycle de production.
L'évaluation de ce polymère haute performance nécessite une évaluation équilibrée des limites thermiques, des charges mécaniques et de l'exposition chimique. Vous devez créer une matrice de décision finale pour faire correspondre les risques de défaillance spécifiques à la qualité de matériau appropriée. Les qualités vierges offrent pureté et défense chimique, tandis que les qualités chargées de fibres offrent une rigidité structurelle extrême sous la chaleur.
Votre prochaine étape devrait impliquer le prototypage. Nous vous recommandons de vous procurer des échantillons de blocs plus petits pour les tests CNC préliminaires. Cela permet à vos machinistes de tester les configurations d'outillage et de vérifier les calendriers de recuit. Consultez étroitement l'équipe d'ingénierie d'un distributeur de matériaux pour vérifier les exigences de qualité exactes et les certifications réglementaires avant de vous engager dans un achat en gros. Une validation préalable appropriée garantit le succès opérationnel à long terme.
R : Oui. Alors que les fabricants fournissent généralement des plaques sans contrainte, l'usinage complexe ou agressif nécessite des cycles de recuit intermédiaires pour éviter les déformations et les microfissures.
R : Bien que le PTFE puisse supporter des températures absolues légèrement plus élevées et des produits chimiques agressifs, le PEEK est structurellement supérieur, conservant sa résistance mécanique et sa capacité de charge à des températures élevées où le PTFE se déformerait ou s'écoulerait à froid.
R : Malgré une large résistance chimique, le PEEK est vulnérable à l'acide sulfurique concentré, à l'acide nitrique et à des halogènes spécifiques (comme le chlore ou le brome) à des concentrations et températures élevées.


